
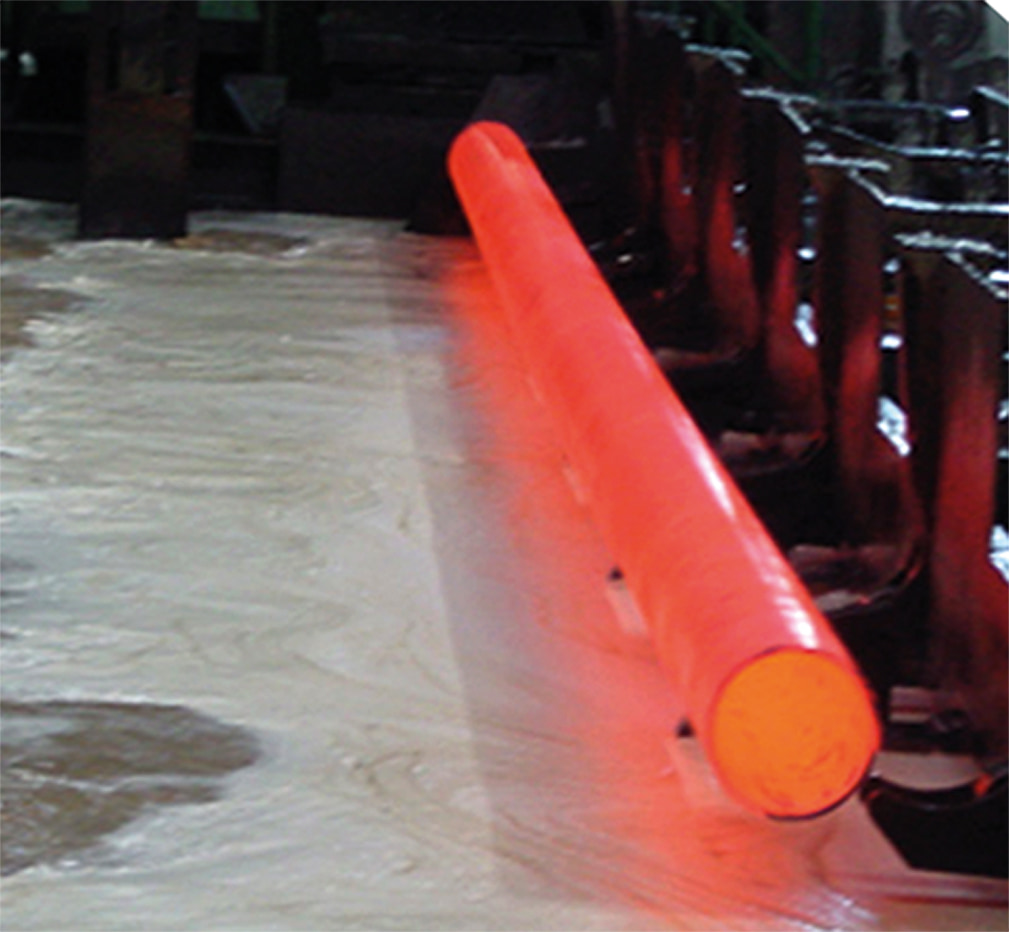
Hai chi tiết cùng mác thép, cùng lò, cùng một mẻ nhiệt luyện, nhưng một cái ra đúng dung sai còn cái kia phải sửa nguội. Khác biệt thường không nằm ở lò mà nằm ở bể tôi. Dầu tôi quyết định chi tiết nguội nhanh hay chậm, nguội đều hay nguội lệch — và chính độ lệch đó sinh ra biến dạng.
Biến dạng sinh ra từ hai nguồn ứng suất
Ứng suất nhiệt đến từ chênh lệch nhiệt độ trong lòng chi tiết. Mặt ngoài nguội trước và co lại trong khi lõi còn nóng và giãn. Chi tiết có bề dày không đều — vành mỏng gắn bạc dày, răng nhỏ trên thân lớn — chịu chênh lệch lớn nhất.
Ứng suất chuyển pha đến từ thay đổi thể tích khi austenite phân hủy thành ferrite, pearlite, bainite hoặc martensite. Các pha này có mật độ khác nhau, nên khi chuyển pha không xảy ra đồng thời trên toàn chi tiết, phần chuyển trước và phần chuyển sau kéo đẩy lẫn nhau. Hiệu ứng dẻo cảm ứng chuyển pha (TRIP) còn khiến vật liệu biến dạng ở mức ứng suất thấp hơn bình thường.
Cộng vào đó là ứng suất dư từ công đoạn trước. Chi tiết đã qua rèn, dập hoặc cắt gọt mang theo ứng suất dư; nhiệt luyện chỉ giải phóng chúng, và chi tiết cong về hướng ứng suất dư vốn sẵn sàng đẩy nó tới. Nếu biến dạng tập trung ở một dòng chi tiết, hãy soát lại công đoạn tạo hình, không chỉ soát bể tôi.
Ba giai đoạn nguội trong bể dầu tôi
Chi tiết nhúng vào dầu đi qua ba giai đoạn, mỗi giai đoạn có rủi ro riêng.
| Giai đoạn | Điều gì xảy ra | Rủi ro |
|---|---|---|
| Màng hơi (vapor blanket) | Dầu bốc hơi tạo màng quanh chi tiết, truyền nhiệt chậm và chủ yếu bằng bức xạ. | Màng không đều gây điểm mềm cục bộ. Khuấy trộn hoặc phụ gia làm màng vỡ sớm hơn. |
| Sôi (nucleate boiling) | Màng hơi sụp, dầu sôi ngay tại bề mặt. Giai đoạn nguội nhanh nhất. | Bắt đầu lệch giờ giữa các vùng thì độ cứng và biến dạng lệch theo. |
| Đối lưu (convection) | Bề mặt xuống dưới điểm sôi của dầu, nhiệt thoát theo đối lưu. Giai đoạn chậm nhất. | Phần lớn biến dạng hình thành ở đây. |
Đáng chú ý là biến dạng chủ yếu xuất hiện ở giai đoạn cuối. Nhiệt độ bể và dòng chảy ở nửa sau quá trình nguội vì vậy tác động trực tiếp lên biến dạng, không chỉ thời điểm mới nhúng.
Chọn độ nguội của dầu tôi theo chi tiết
Dầu tôi được đặc trưng bằng đường cong nguội, đo theo ISO 9950 hoặc ASTM D6200. Phép thử dùng đầu đo hợp kim Inconel 600 nung tới 871 °C rồi nhúng vào 1–2 lít dầu, không khuấy. Nhiệt độ bể khi thử thường là 60 °C với dầu tôi nguội và 121 °C với dầu tôi phân cấp (martempering) — hai nhóm dầu làm việc ở hai dải nhiệt khác nhau.
Từ đường cong lấy ra tốc độ nguội lớn nhất, nhiệt độ tại tốc độ đó, tốc độ nguội tại 300 °C và thời gian nguội tới 600, 400, 200 °C — ngôn ngữ chung để so sánh hai loại dầu mà không phải chạy thử trên hàng thật.
- Đủ nhanh để đạt tổ chức yêu cầu, không nhanh hơn. Nguội vượt mức cần thiết chỉ làm tăng ứng suất và biến dạng; thép có độ thấm tôi tốt cho phép dùng dầu chậm hơn.
- Chi tiết thành mỏng, bất đối xứng biến dạng nặng hơn với dầu nguội nhanh, nên xem xét dầu có hiệu ứng tôi dịu hoặc tôi phân cấp trong bể dầu nóng.
- Yêu cầu bề mặt. Chi tiết đi thẳng sang lắp ráp hoặc kiểm tra ngoại quan thì mức biến màu khi tôi là tiêu chí thực tế.
- Độ ổn định nhiệt quyết định bể giữ được đặc tính bao lâu; dầu lão hóa nhanh làm đặc tính nguội trôi dần ngay trong sản xuất.
Sau khi tôi luôn có bước ram để giải phóng ứng suất bên trong; trì hoãn bước này là cách nhanh nhất để chi tiết tự cong sau vài ngày.
Kiểm soát bể tôi trong sản xuất
Cùng một loại dầu cho kết quả rất khác nhau giữa hai nhà máy. Phần lớn khác biệt nằm ở những điểm sau.
Khuấy trộn và đồng đều dòng chảy
Khuấy trộn là công cụ chính để phá màng hơi đúng lúc và đều khắp bề mặt. Vấn đề thường gặp không phải thiếu khuấy mà là khuấy không đều: dòng mạnh ở một phía bể, gần như tù ở phía còn lại. Chi tiết ở vùng tù nguội chậm hơn, ra khác độ cứng và biến dạng dù cùng mẻ.
Bố trí mẻ hàng và nhiệt độ bể
Chi tiết xếp chồng che nhau khỏi dòng dầu; khoảng cách, hướng đặt và cách treo trên giá đều đổi kết quả. Với chi tiết dài, đặt đứng thay vì nằm ngang giúp giảm cong do trọng lượng bản thân ở nhiệt độ cao. Mẻ hàng cũng liên tục nạp nhiệt vào dầu, nên bể thiếu làm mát chạy nóng dần trong ngày và biến dạng ca chiều khác ca sáng.
Bảo trì dầu tôi: bốn phép thử cần theo dõi
Dầu tôi xuống cấp âm thầm. Thực hành phổ biến là kiểm tra theo quý bốn chỉ tiêu sau, thêm đường cong nguội khi cần đánh giá sâu hơn.
| Phép thử | Nói lên điều gì |
|---|---|
| Độ nhớt | Khả năng lấy nhiệt còn trong dải đặc tính hay đã trôi. |
| Hàm lượng nước | Nguy cơ cháy và nứt chi tiết. Đây là chỉ tiêu an toàn, không chỉ chất lượng. |
| Trị số acid tổng (TAN) | Mức oxy hóa của dầu. |
| Trị số kết tủa | Mức tạo cặn, bùn trong bể. |
Hai kiểu xuống cấp để lại dấu vết khác nhau trên đường cong nguội. Nhiễm nước làm tăng tốc độ nguội lớn nhất kèm giai đoạn màng hơi kéo dài và làm tròn chuyển tiếp sôi – đối lưu, hệ quả là nứt chi tiết. Oxy hóa và hạt rắn lơ lửng làm giảm giai đoạn màng hơi và đẩy tốc độ nguội lớn nhất lên cao: bể càng dùng lâu càng tôi nhanh hơn thiết kế, biến dạng tăng theo.
Cách lấy mẫu quyết định kết quả có dùng được hay không. Bật hệ khuấy trước khi lấy, tốt nhất từ một giờ trở lên, rồi lấy gần đáy bể hoặc trên đường ống lọc, trước hệ lọc. Đựng vào lọ sạch, khô, đóng nắp ngay: dầu nguội trong môi trường nóng ẩm hút ẩm không khí, cho kết quả nước dương tính giả.
Sau khi tôi: chi tiết vẫn cần được bảo vệ
Chi tiết qua ram rồi thường phải chờ trước khi mài hoặc lắp ráp. Bề mặt vừa nhiệt luyện là điều kiện tốt cho rỉ trong xưởng nóng ẩm, nên phương án chống rỉ cho chi tiết gia công chờ giữa các công đoạn cần nằm trong quy trình. Với khuôn và dụng cụ đã nhiệt luyện khi dừng máy dài, xem thêm cách bảo quản khuôn dập và khuôn ép nhựa.
Checklist rút gọn
- Xác định biến dạng đến từ ứng suất nhiệt, chuyển pha hay ứng suất dư từ công đoạn trước.
- Chọn độ nguội đủ đạt tổ chức yêu cầu, không nhanh hơn cần thiết.
- Kiểm tra đồng đều dòng chảy trong bể, không chỉ xem có khuấy hay không.
- Theo dõi độ nhớt, nước, TAN, trị số kết tủa theo quý; lấy mẫu đúng cách.
- Không trì hoãn bước ram; có phương án chống rỉ cho chi tiết chờ sau nhiệt luyện.
Xem thêm cách chọn dầu cắt gọt pha nước hay nguyên chất cho công đoạn phía trước, và danh mục dầu gia công kim loại NH Group Việt Nam phân phối.
Nếu xưởng đang gặp biến dạng vượt dung sai sau nhiệt luyện hoặc cần soát lại bể tôi, liên hệ NH Group Việt Nam để trao đổi theo điều kiện dây chuyền và nhận báo giá.
Tham khảo: ISO 9950:1995 — Industrial quenching oils; Understanding the Cooling Curve Test, Thermal Processing.
