
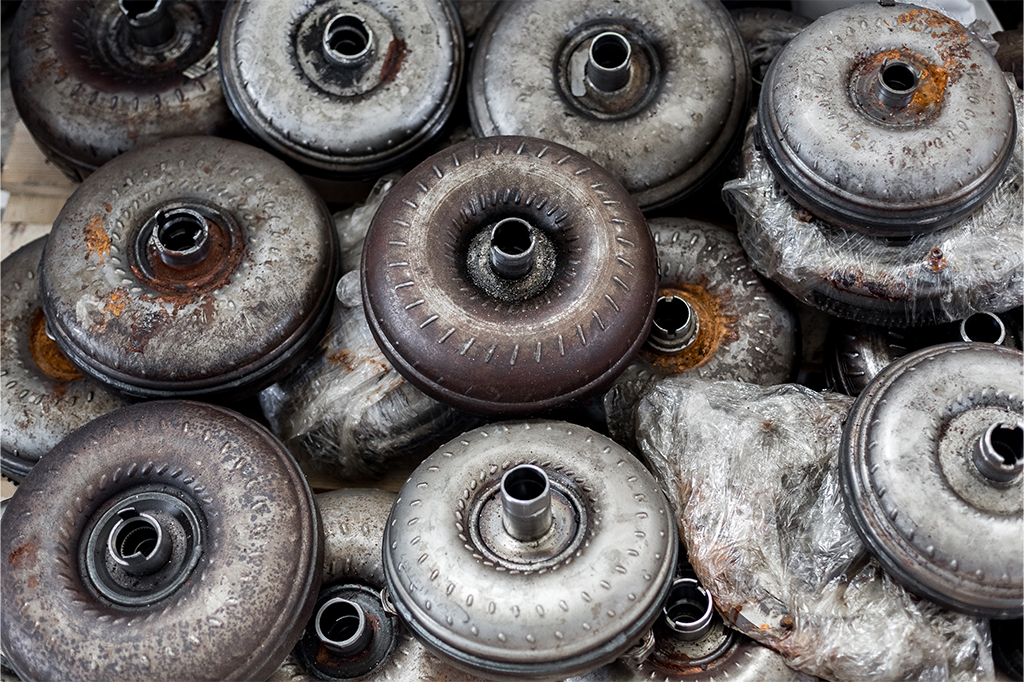
Lô hàng đã đóng pallet, chờ vào container sáng mai. QC mở kiểm tra xác suất và thấy vết rỉ lấm tấm màu nâu đỏ trên mặt gia công của vài chi tiết. Câu hỏi đặt ra ngay lúc đó không phải “tẩy bằng gì” mà là: chỗ hàng này còn xuất được không, và nếu còn thì phải làm gì để nó không rỉ lại trong hành trình.
Xử lý hàng kim loại bị rỉ nhẹ sai cách gây thiệt hại theo hai hướng: loại bỏ oan những chi tiết vẫn đạt yêu cầu, hoặc đánh bóng qua loa rồi đóng gói lại để khách hàng mở ra thấy vết rỉ nặng hơn lúc rời xưởng. Bài này đi theo đúng thứ tự quyết định thực tế.
Hàng kim loại bị rỉ nhẹ: phân loại trước khi chạm tay vào
Bước đầu tiên là xác định bề mặt đang ở mức nào, và tiêu chuẩn có sẵn để làm việc đó. ISO 8501-1 phân loại tình trạng bề mặt thép thành bốn cấp rỉ:
- Cấp A — bề mặt còn phủ lớp vảy cán bám chắc, hầu như chưa có rỉ.
- Cấp B — bề mặt đã bắt đầu rỉ, lớp vảy cán bắt đầu bong.
- Cấp C — lớp vảy cán đã rỉ hết hoặc cạo ra được, có rỗ nhẹ nhìn thấy bằng mắt thường.
- Cấp D — lớp vảy cán đã rỉ hết, rỗ xuất hiện trên diện rộng, nhìn thấy bằng mắt thường.
Ranh giới quan trọng nằm giữa B và C: sự xuất hiện của rỗ (pitting). Theo hướng dẫn chuẩn bị bề mặt của SteelConstruction.info, khi bề mặt đã rỗ thì “rất khó lấy hết sản phẩm ăn mòn ra khỏi các hốc rỗ” trong quá trình làm sạch. Phần rỉ còn sót lại dưới đáy hốc tiếp tục hoạt động sau khi đã phủ lớp bảo vệ lên trên.
Đâu là ranh giới giữa xử lý lại và loại bỏ
Rỉ bề mặt chưa tạo rỗ, trên chi tiết không yêu cầu dung sai chặt tại vị trí đó: xử lý lại được. Còn khi đã có rỗ, câu hỏi chuyển thành câu hỏi kỹ thuật chứ không còn là bài toán làm sạch:
- Rỗ nằm trên bề mặt lắp ghép, mặt làm kín hay rãnh gioăng — loại bỏ hoặc gia công lại, vì làm sạch xong vẫn còn khuyết tật hình học.
- Rỗ trên ren hoặc bề mặt có yêu cầu độ nhám — kiểm tra lại kích thước sau khi tẩy, đừng mặc định là đạt.
- Rỗ trên bề mặt không chức năng của chi tiết thô — thường chấp nhận được, nhưng phải có văn bản xác nhận từ khách hàng trước khi xuất, không quyết miệng tại xưởng.
Với chi tiết đã sơn hoặc phủ, tiêu chuẩn phù hợp để đánh giá là ISO 4628-3, dùng thang Ri 0 đến Ri 5 theo tỷ lệ diện tích bị rỉ so với ảnh chuẩn. Thang này cho phép QA và khách hàng nói cùng một ngôn ngữ thay vì tranh luận bằng các từ “nhẹ” và “nặng”.
Bốn nhóm phương pháp tẩy rỉ và phạm vi dùng
| Phương pháp | Hợp với | Cần lưu ý |
|---|---|---|
| Dụng cụ tay và dụng cụ điện (bàn chải thép, nhám, đĩa mài) | Chi tiết thô, kết cấu, số lượng ít | Dễ làm xước và thay đổi kích thước; không kiểm soát được độ đồng đều; không chạm tới hốc rỗ |
| Phun hạt mài | Kết cấu thép, chi tiết đúc, bề mặt lớn | Không dùng cho bề mặt tinh, ren, chi tiết dung sai chặt; phải làm sạch hạt mài còn sót |
| Hóa chất tẩy rỉ (gốc acid hoặc gốc chelate) | Chi tiết gia công, hình dạng phức tạp, lô lớn | Giữ nguyên hình học bề mặt; bắt buộc rửa và trung hòa triệt để; kiểm tra tương thích với nhôm, đồng và hợp kim màu |
| Điện hóa | Chi tiết giá trị cao, yêu cầu không mất vật liệu nền | Cần thiết bị và tay nghề; ít phù hợp với sản lượng lớn trong xưởng |
Với chi tiết gia công đã qua kiểm kích thước, nhóm hóa chất thường là lựa chọn hợp lý nhất vì không bào mòn nền kim loại như phương pháp cơ học. NH Group phân phối nước tẩy rỉ ZERUST AxxaClean 2048 cho nhóm ứng dụng này; điều kiện sử dụng và khả năng tương thích vật liệu cụ thể luôn phải đối chiếu tài liệu kỹ thuật của sản phẩm trước khi đưa vào quy trình.
Dù chọn phương pháp nào, hãy thử trên hai đến ba chi tiết đại diện của chính lô hàng đó trước khi chạy cả lô. Thử nghiệm cho biết ba điều mà nhìn bằng mắt không trả lời được: mất bao lâu để hết rỉ, bề mặt sau xử lý có đạt yêu cầu ngoại quan của khách hàng không, và kích thước tại các vị trí có dung sai có thay đổi hay không. Chi tiết mẫu nên giữ lại sau khi xử lý để đối chứng nếu khách hàng phản hồi.
Bẫy lớn nhất: bề mặt vừa tẩy xong rỉ lại rất nhanh
Đây là chỗ nhiều xưởng mất công hai lần. Bề mặt vừa được tẩy rỉ là kim loại trần, không còn lớp oxide ổn định che phủ, nên hoạt tính hóa học cao hơn hẳn bề mặt bình thường. Chỉ cần còn ẩm đọng lại trong hốc, khe hoặc lỗ khoan, rỉ mới sẽ xuất hiện trong thời gian rất ngắn — hiện tượng flash rust.
Ba việc phải làm liền mạch, không để chi tiết nằm chờ giữa các bước:
- Rửa sạch hoàn toàn dư lượng hóa chất tẩy và trung hòa theo hướng dẫn của nhà sản xuất.
- Sấy khô triệt để, chú ý lỗ khoan bịt, rãnh và mối ghép — nơi nước đọng lâu nhất.
- Phủ lớp bảo vệ ngay khi chi tiết còn sạch và khô: dầu chống rỉ, hoặc đưa thẳng vào bao bì VCI nếu sẽ đóng gói luôn.
Nếu chi tiết còn phải chờ vài ngày trước khi đóng gói, xử lý như hàng dở dang giữa các công đoạn — xem thêm bài chống rỉ chi tiết gia công chờ giữa các công đoạn.
Đóng gói lại: khác gì so với hàng mới
Quy trình làm sạch và bảo vệ tiêu chuẩn vẫn áp dụng như với hàng xuất khẩu thông thường, nhưng lô đã từng bị rỉ có bốn điểm riêng:
- Bỏ toàn bộ bao bì cũ. Bao bì VCI của lô đã rỉ có thể đã hết chất ức chế, bị rách hoặc đang giữ ẩm. Dùng lại là đưa nguyên nhân vào cùng với hàng.
- Kiểm tra độ sạch bề mặt trước khi vào bao. Theo hướng dẫn sử dụng sản phẩm VCI của ZERUST, ba nguồn nhiễm bẩn thường gặp là chloride từ dung dịch gia công, dấu vân tay và bụi bẩn; kim loại phải sạch và khô hoàn toàn thì lớp bảo vệ VCI mới hình thành đúng.
- Không để kim loại tiếp xúc trực tiếp carton, giấy thường hoặc gỗ chưa xử lý. Các vật liệu này hút và nhả ẩm theo môi trường.
- Đưa hàng về nhiệt độ môi trường trước khi đóng kín, tránh ngưng tụ hơi nước bên trong bao bì sau khi hàn miệng.
Vật tư đóng gói lại lấy từ nhóm bao bì chống rỉ VCI: túi, film hoặc giấy tùy hình dạng và khối lượng chi tiết.
Truy nguyên nhân gốc, đừng chỉ xử lý hậu quả
Tài liệu của ZERUST nhấn mạnh một sai lầm phổ biến: khi biện pháp chống rỉ thất bại, doanh nghiệp thường đổ lỗi cho sản phẩm và đi tìm thương hiệu khác, thay vì dành thời gian xác định nguyên nhân gốc. Lô hàng bị rỉ lần này gần như chắc chắn sẽ lặp lại nếu nguyên nhân chưa được tìm ra.
Ghi lại ngay khi phát hiện, trước khi hàng bị xáo trộn: mã lô và ngày sản xuất, vị trí chính xác trong kho, tình trạng bao bì lúc mở (rách, hở mối hàn, có nước đọng hay không), vị trí vết rỉ trên chi tiết, và các thay đổi gần đây trong quy trình — đổi dung dịch gia công, đổi nhà cung cấp bao bì, sửa mái hay thay đổi cách xếp kho. Vài dòng này thường đủ để phân biệt giữa lỗi bao bì, lỗi thao tác đóng gói và lỗi điều kiện lưu kho.
Một chỉ dấu hữu ích: nếu rỉ tập trung ở những chi tiết nằm cùng một khu vực kho hoặc cùng một tầng giá, nguyên nhân thường thuộc về điều kiện môi trường — rò mái, tường ngoài, luồng khí ẩm từ cửa. Nếu rỉ rải đều trên nhiều lô và nhiều vị trí, hướng điều tra nghiêng về khâu làm sạch trước đóng gói hoặc thao tác cầm nắm chi tiết. Phân biệt được hai kiểu phân bố này tiết kiệm rất nhiều thời gian so với việc thử đổi vật tư.
NH Group Việt Nam cung cấp hóa chất tẩy rỉ, dầu chống rỉ và bao bì VCI ZERUST cho các nhà máy cơ khí và đơn vị xuất khẩu hàng kim loại. Nếu bạn đang có một lô hàng bị rỉ cần đánh giá và xử lý gấp trước ngày xuất, liên hệ đội kỹ thuật của chúng tôi để được tư vấn phương án và báo giá vật tư phù hợp.
